Döküm ısıl işlem süreçleri, döküm parçalarının nihai performansını, güvenilirliğini ve maliyet verimliliğini belirlemede kritik bir rol oynar. Geleneksel dökümlerden farklı olarak, döküm hızlı katılaşma içerir ve genellikle iç gözeneklilik oluşturur ; bu da ısıl işlemi hem son derece faydalı hem de teknik olarak zorlu hale getirir. Doğru ısıl işlem yaklaşımını seçmek sadece mukavemeti artırmakla ilgili değildir; doğrudan kusur oluşumunu, boyutsal kararlılığı ve uzun vadeli dayanıklılığı etkiler.
Modern üretimde, performans ve riski dengelemeyi hedefleyen mühendisler ve alıcılar için farklı döküm ısıl işlem süreçlerini anlamak çok önemlidir. Bu kılavuz, en yaygın kullanılan ısıl işlem türleri, mekanizmaları, avantajları ve sınırlamaları hakkında kanıtlanmış ve pratik bir genel bakış sunarak okuyucuların bilinçli ve uygun maliyetli kararlar almasına yardımcı olur.
Döküm Isıl İşlem Proseslerine Giriş
Döküm ısıl işlem süreçleri, döküm parçalarının performansını ve güvenilirliğini artırmada temel bir rol oynar. Modern üretimde, döküm, yüksek verimlilik ve mükemmel yüzey kalitesine sahip karmaşık parçaların üretimi için yaygın olarak kullanılmaktadır. Bununla birlikte, hızlı katılaşma ve yüksek basınçlı metal enjeksiyonu gibi bu sürecin benzersiz özellikleri, iç gözeneklilik, artık gerilim ve mikroyapısal tutarsızlık gibi zorlukları da beraberinde getirmektedir. Bu faktörler, ısıl işlemi döküm uygulamalarında hem değerli hem de teknik olarak zorlu hale getirmektedir.
Geleneksel döküm yöntemlerinden farklı olarak, kalıp döküm yöntemiyle üretilen parçalar yoğun bir dış katmana sahip olsa da, iç yapısında sıklıkla hapsolmuş gazlar bulunur. Termal döngülere maruz kaldığında, bu iç koşullar öngörülemeyen şekilde tepki verebilir. Sonuç olarak, kalıp döküm ısıl işlem süreçleri, diğer üretim yöntemlerine kıyasla sıcaklık, süre ve soğutma koşulları üzerinde daha sıkı kontrol gerektirir. Uygunsuz kontrol, yüzeyde kabarcıklanma, boyut bozulması veya hatta çatlama gibi kusurlara yol açabilir ve bu da ürün kalitesini ve kullanılabilirliğini doğrudan etkiler.

Döküm ısıl işlem süreçlerinin temel amacı, yapısal bütünlüğü korurken malzeme özelliklerini optimize etmektir. Bu, mekanik dayanımı artırmayı, boyutsal kararlılığı iyileştirmeyi ve katılaşma sırasında oluşan iç gerilimi gidermeyi içerir. Bununla birlikte, bu hedeflere ulaşmak her zaman kolay değildir. Gözenekliliğin varlığı, dikkatli bir şekilde seçilip kontrol edilmediği takdirde bazı ısıl işlem yöntemlerinin faydadan çok risk getirebileceği anlamına gelir.
Pratik uygulamalarda, döküm ısıl işlem süreçleri alaşım bileşimi, döküm kalitesi ve nihai performans gereksinimleri gibi faktörlere büyük ölçüde bağlıdır. Tüm döküm parçaları aynı düzeyde ısıl işlem gerektirmez. Bazı bileşenler daha yüksek mukavemet elde etmek için çok aşamalı işlemlerden faydalanırken, diğerleri boyutsal doğruluğu sağlamak için yalnızca minimum işlem gerektirebilir. Bu değişkenlik, işlem kararları vermeden önce farklı ısıl işlem yaklaşımlarını anlamanın önemini vurgulamaktadır.
Bir diğer önemli husus, döküm kalitesi ile ısıl işlem etkinliği arasındaki ilişkidir. Isıl işlem, döküm aşamasında oluşan kusurları tamamen ortadan kaldıramaz. Bazı durumlarda, özellikle gaz gözenekliliği ile ilgili mevcut sorunları daha da artırabilir. Bu nedenle, döküm ısıl işlem süreçlerinin başarılı bir şekilde uygulanması, hem döküm hem de işlem sonrası kontrolü entegre eden kapsamlı bir yaklaşıma bağlıdır.
Genel olarak, döküm ısıl işlem süreçleri, ham döküm ile nihai uygulama performansı arasındaki boşluğu doldurmada önemli bir adımı temsil eder. Bu süreçlerin rolünün, sınırlamalarının ve etkisinin net bir şekilde anlaşılması, tutarlı kalite ve maliyet verimliliği elde etmek için çok önemlidir. Aşağıdaki bölümler, farklı döküm ısıl işlem süreçlerine odaklanarak, mekanizmalarının, avantajlarının ve pratik uygulamalarının ayrıntılı bir analizini sunacaktır.
Döküm Isıl İşlem Süreçlerinin Türleri
Döküm ısıl işlem süreçleri, döküm parçalarının mikro yapısını ve performansını değiştirmek için tasarlanmış bir dizi termal yöntemi içerir. Geleneksel malzemelerin aksine, bu işlemlerin seçiminde iç gözeneklilik, hızlı katılaşma özellikleri ve kusur büyütme riski dikkate alınmalıdır. Farklı döküm ısıl işlem süreçleri birbirinin yerine kullanılamaz. Her yöntem, mekanik dayanımı, boyutsal kararlılığı, kusur oluşumunu ve genel üretim maliyetini doğrudan etkiler. Bu nedenle, herhangi bir mühendislik veya satın alma kararı vermeden önce bu süreçlerin sınıflandırılmasını ve özelliklerini anlamak çok önemlidir.
Döküm Isıl İşlem Süreçlerinin Sınıflandırılması
Döküm ısıl işlem süreçleri, işlevsel amaçlarına ve işlem karmaşıklığına göre genel olarak sınıflandırılabilir. İşlevsel açıdan bakıldığında, tipik olarak güçlendirme süreçleri, gerilim giderme süreçleri ve stabilizasyon süreçleri olarak ayrılırlar. Güçlendirme süreçleri, özellikle çökelme sertleştirme mekanizmaları yoluyla mikroyapısal dönüşüm yoluyla mekanik özellikleri iyileştirmeyi amaçlar. Gerilim giderme süreçleri, özellikle boyutsal doğruluğun korunması için önemli olan hızlı soğutma ve katılaşma sırasında oluşan iç gerilimleri azaltmaya odaklanır. Stabilizasyon süreçleri, özellikle işleme veya termal döngüye maruz kalan bileşenler için zaman içinde tutarlı performans sağlamak için kullanılır.
Proses karmaşıklığı açısından, döküm ısıl işlem süreçleri de tek aşamalı ve çok aşamalı işlemler olarak sınıflandırılabilir. Tavlama veya basit gerilim giderme gibi tek aşamalı işlemler, nispeten düşük sıcaklıklar ve daha kısa döngüler içerir, bu da onları daha kararlı ve maliyet etkin hale getirir. Buna karşılık, T6 ısıl işlemi gibi çok aşamalı işlemler, daha yüksek mukavemet elde etmek için çözelti işlemi, su verme ve yaşlandırmayı birleştirir, ancak çok daha sıkı kontrol gerektirir ve daha yüksek riskler taşır.
Kalıp dökümünün diğer döküm yöntemlerinden temelde farklı olduğunu vurgulamak önemlidir . Sıkışmış gazların varlığı ve homojen olmayan iç yapılar, dövme veya kum döküm malzemeleri için kullanılan ısıl işlem stratejilerinin doğrudan uygulanamayacağı anlamına gelir. Bu ayrım, uygun kalıp döküm ısıl işlem süreçlerinin seçilmesinde kritik öneme sahiptir.
Çözelti Isıl İşlemi
Çözelti ısıl işlemi, özellikle mekanik dayanımı artırmayı amaçlayan birçok döküm ısıl işlem sürecinin önemli bir bileşenidir. Bu işlem, alaşımın çözünebilir fazların matrise karışarak homojen bir katı çözelti oluşturduğu bir sıcaklığa kadar ısıtılmasını içerir . Alüminyum döküm alaşımları için bu sıcaklık, spesifik bileşime bağlı olarak genellikle 480°C ile 540°C arasında değişir.
Çözelti ısıl işleminin etkinliği, silikon, magnezyum ve bakır gibi alaşım elementlerini yeniden dağıtma yeteneğinde yatmaktadır. Bu, yaşlandırma sırasında sonraki çökelme sertleşmesi için gerekli koşulları yaratır. Bununla birlikte, döküm uygulamalarında bu işlem önemli zorluklar da ortaya çıkarır. Döküm parçalarında yaygın olan iç gaz gözenekliliği, yüksek sıcaklıklarda genleşme eğilimindedir. Bu genleşme, özellikle işlem parametreleri dikkatlice kontrol edilmezse, yüzeyde kabarcıklanmaya ve iç yapısal hasara yol açabilir.
Bu riskleri azaltmak için üreticiler genellikle geleneksel çözelti ısıl işlem parametrelerini ayarlarlar. Isıl stresi azaltmak ve gözenek genişlemesini en aza indirmek için genellikle daha düşük sıcaklıklar ve daha uzun bekleme süreleri kullanılır. Ayrıca, kademeli ısıtma yöntemleri proses stabilitesini iyileştirmeye yardımcı olabilir. Bu zorluklara rağmen, çözelti ısıl işlemi, özellikle yüksek mukavemet gerektiğinde, gelişmiş döküm ısıl işlem süreçlerinde önemli bir adım olmaya devam etmektedir.

Söndürme İşlemi
Su verme, döküm ısıl işlem süreçlerinde çözelti işleminden sonra gelen kritik bir aşamadır. Temel amacı, malzemeyi hızla soğutmak ve ısıtma sırasında oluşan aşırı doymuş katı çözeltiyi korumaktır. Soğutma hızı, nihai mikroyapıyı ve mekanik özellikleri belirlemede belirleyici bir rol oynar.
Yaygın kullanılan soğutma ortamları arasında su, hava ve polimer bazlı çözeltiler bulunur. Su ile soğutma en hızlı soğutma oranını sağlar ve genellikle mukavemeti en üst düzeye çıkarmak için kullanılır. Bununla birlikte, özellikle ince duvarlı veya karmaşık bileşenlerde deformasyona veya çatlamaya yol açabilecek önemli termal gerilime de neden olur. Hava ile soğutma daha kontrollü bir soğutma oranı sunar, ancak aynı düzeyde mukavemet artışı sağlamayabilir. Polimer soğutma çözeltileri, bu uç noktalar arasında bir denge sağlayarak, konsantrasyona ve sıcaklığa bağlı olarak ayarlanabilir soğutma oranlarına olanak tanır.
Döküm uygulamalarında, iç kusurların varlığı nedeniyle soğutma işlemi dikkatlice kontrol edilmelidir. Hızlı soğutma, gözenekler etrafındaki gerilim yoğunlaşmalarını şiddetlendirebilir ve çatlak oluşma olasılığını artırabilir. Bu nedenle, uygun soğutma ortamının seçilmesi ve ısıtma ile soğutma aşamaları arasındaki transfer süresinin kontrol edilmesi, döküm ısıl işlem süreçlerinin optimize edilmesinde temel unsurlardır.
Yaşlanma Karşıtı Tedavi (Doğal ve Yapay)
Yaşlandırma işlemi, ikincil fazların kontrollü çökelmesi yoluyla döküm alaşımlarını güçlendirmek için kullanılır. Bu işlem, özellikle çözelti işleminden ve su verme işleminden sonra mukavemeti artırmak için tasarlanmış birçok döküm ısıl işlem sürecinin temel bir parçasıdır.
Yaşlanmanın iki ana türü vardır: doğal yaşlanma ve yapay yaşlanma. Doğal yaşlanma oda sıcaklığında zamanla gerçekleşirken, yapay yaşlanma malzemenin kontrollü bir sıcaklığa, genellikle 120°C ile 200°C arasına ısıtılmasını içerir. Yapay yaşlanma, mekanik özellikler üzerinde hassas kontrol sağladığı ve işlem süresini önemli ölçüde azalttığı için endüstriyel uygulamalarda daha yaygın olarak kullanılır.
Güçlendirme mekanizması, metal matris içinde ince çökelmelerin oluşmasına dayanır; bu çökelmeler dislokasyon hareketini engeller ve mukavemeti artırır. Bununla birlikte, zaman ve sıcaklık arasındaki ilişki dikkatlice kontrol edilmelidir. Yetersiz yaşlandırma, gelişmemiş çökelmelere yol açarken, aşırı yaşlandırma ise çökelmelerin irileşmesine ve mekanik performansı düşürmesine neden olan aşırı yaşlanmaya yol açar.
Döküm ısıl işlem süreçlerinde, yaşlandırma işleminde ilk döküm koşulları da dikkate alınmalıdır. Yüksek gözenekliliğe sahip bileşenler, yaşlandırmaya homojen bir şekilde yanıt vermeyebilir ve bu da tutarsız özelliklere yol açabilir. Bu nedenle, güvenilir sonuçlar elde etmek için süreç optimizasyonu şarttır.
T6 Isıl İşlem Prosesi
T6 ısıl işlemi, en bilinen çok aşamalı döküm ısıl işlem süreçlerinden biridir. Üç ana adımdan oluşur: çözelti ısıl işlemi, hızlı soğutma ve yapay yaşlandırma. Bu işlem, alüminyum alaşımlarında maksimum mukavemeti elde etmek için yaygın olarak kullanılır.
Ancak, T6 ısıl işleminin döküm parçalara uygulanması önemli zorluklar içermektedir. Çözelti işleminde kullanılan yüksek sıcaklıklar, iç gazların genleşmesine neden olarak yüzeyde kabarcıklanma ve iç kusurlara yol açabilir. Ayrıca, su verme işlemi sırasında meydana gelen hızlı soğutma, termal gerilime neden olarak deformasyona veya çatlamaya yol açabilir.
Bu risklere rağmen, T6 ısıl işlemi, mukavemetin kritik olduğu yüksek performanslı uygulamalarda hala kullanılmaktadır. Başarılı uygulanması büyük ölçüde döküm kalitesine bağlıdır. Vakumlu kalıp döküm veya düşük gözeneklilik işlemleri gibi gelişmiş tekniklerle üretilen parçalar T6 işlemi için daha uygundur. Buna karşılık, daha yüksek gaz içeriğine sahip standart kalıp döküm parçalarında yüksek arıza oranları görülebilir.
Sonuç olarak, T6, en etkili ancak aynı zamanda en zorlu döküm ısıl işlem süreçlerinden biri olarak kabul edilir ve uygulamadan önce sıkı kontrol ve dikkatli değerlendirme gerektirir.
Tavlama İşlemi
Tavlama, döküm ısıl işlem süreçleri arasında nispeten basit ve istikrarlı bir yöntemdir. Esas olarak mukavemeti artırmaktan ziyade iç gerilimi azaltmak ve sünekliği iyileştirmek için kullanılır. İşlem tipik olarak malzemenin orta derecede bir sıcaklığa ısıtılmasını ve ardından kontrollü bir şekilde soğutulmasını içerir.
T6 gibi daha agresif işlemlere kıyasla, tavlama işlemi kusur oluşumu riskini önemli ölçüde azaltır. Aşırı sıcaklık değişimlerini içermediği için, daha yüksek gözenekliliğe veya karmaşık geometrilere sahip bileşenler için uygundur. Bu da, boyutsal kararlılık ve işlenebilirliğin maksimum mukavemetten daha önemli olduğu durumlarda tavlamayı tercih edilen bir seçenek haline getirir.
Birçok durumda, tavlama işlemi işleme operasyonlarından önce hazırlık aşaması olarak kullanılır. İç gerilimi azaltarak, sonraki işlemler sırasında deformasyonu önlemeye yardımcı olur. Mekanik özellikleri önemli ölçüde iyileştirmese de, döküm ısıl işlem süreçlerinde üretim tutarlılığını sağlamada önemli bir rol oynar.
Stres Giderici Isı Tedavisi
Gerilim giderme ısıl işlemi, malzemenin mikro yapısını önemli ölçüde değiştirmeden artık gerilimi azaltmak için özel olarak tasarlanmış düşük sıcaklıklı bir işlemdir. Kalıp döküm ısıl işlem süreçlerinde, bu yöntem genellikle sıkı boyutsal toleranslar gerektiren hassas parçalara uygulanır.
Döküm parçalardaki artık gerilimler esas olarak hızlı soğutma ve katılaşma sırasında oluşur. Bu gerilimler uygun şekilde yönetilmezse, işleme veya kullanım sırasında deformasyona yol açabilir. Gerilim giderme işlemi tipik olarak parçanın 150°C ile 300°C arasında bir sıcaklığa ısıtılmasını ve ardından yavaş soğutulmasını içerir.
Bu işlem, özellikle CNC işleme öncesinde boyutsal doğruluğu korumaya ve deformasyon riskini azaltmaya yardımcı olduğu için oldukça faydalıdır. Mukavemeti artırmasa da, stabiliteyi ve güvenilirliği artırarak, belirli döküm ısıl işlem süreçlerinde vazgeçilmez bir seçenek haline gelir.
İleri Isıl İşlem Prosesleri
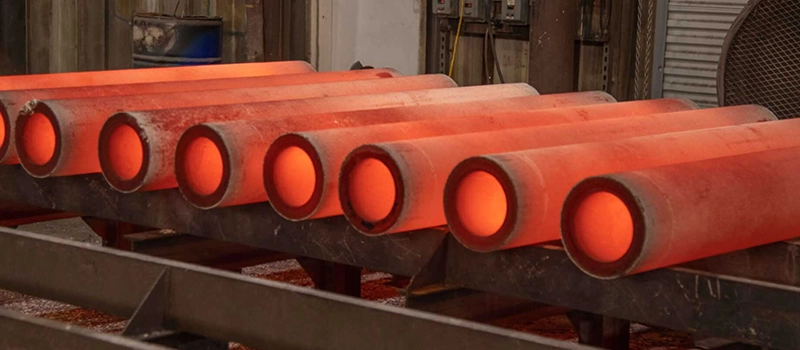
Gelişmiş döküm ısıl işlem süreçleri, standart yöntemlerin yetersiz kaldığı üst düzey uygulamalarda kullanılır. Bunlar arasında vakumlu ısıl işlem, sıcak izostatik presleme (HIP) ve emprenye teknikleri yer alır.
Vakumlu ısıl işlem, bileşenleri kontrollü bir ortamda işleyerek oksidasyonu ve kirlenmeyi en aza indirir. Bu, yüzey kalitesini ve tutarlılığını artırır. Sıcak izostatik presleme, iç gözenekliliği ortadan kaldırmak ve malzeme yoğunluğunu artırmak için aynı anda yüksek sıcaklık ve basınç uygular. Bu işlem, mekanik performansı önemli ölçüde artırır ancak daha yüksek maliyet ve daha uzun işlem süresi gerektirir. Emprenye, genellikle iç gözenekleri sızdırmazlık malzemeleriyle doldurarak sızdırmazlığı ve genel dayanıklılığı artırmak için kullanılır.
Bu gelişmiş yöntemler genellikle performans gereksinimlerinin ek maliyeti haklı çıkardığı kritik bileşenler için ayrılmıştır. Bunlar, döküm ısıl işlem süreçlerinde en yüksek kontrol seviyesini temsil eder.
Farklı Isıl İşlem Türlerinin Karşılaştırılması
Farklı döküm ısıl işlem süreçleri, farklı performans, risk ve maliyet seviyeleri sunar. Doğru süreci seçmek, bu avantaj ve dezavantajların net bir şekilde anlaşılmasını gerektirir.
| Süreç | Güç | Risk | Ücret | Tipik Kullanım |
|---|---|---|---|---|
| T6 | Yüksek | Yüksek | Yüksek | Yüksek performanslı yapısal parçalar |
| Çözüm + Yaşlanma | Orta Yüksek | Orta | Orta | Genel güç artışı |
| tavlama | Düşük | Düşük | Düşük | Gerilim giderme ve işleme hazırlığı |
| Stres Giderici | Düşük | Çok düşük | Düşük | Hassas bileşenler |
| KALÇA | Çok Yüksek | Düşük | Çok Yüksek | Kritik yüksek bütünlüklü parçalar |
Bu karşılaştırma, tek bir işlemin evrensel olarak en uygun olmadığını vurgulamaktadır. Döküm ısıl işlem süreçlerinin seçimi, belirli uygulama gereksinimlerine, malzeme özelliklerine ve maliyet hususlarına dayanmalıdır.
Doğru Döküm Isıl İşlem Prosesini Seçme
Uygun döküm ısıl işlem süreçlerinin seçimi, her duruma uyan tek bir karar değildir. Malzeme özellikleri, döküm kalitesi, performans gereksinimleri ve maliyet kısıtlamaları da dahil olmak üzere birçok faktörün dikkatli bir şekilde değerlendirilmesini gerektirir. Endüstriyel uygulamalarda, yanlış bir seçim, artan kusur oranlarına, daha yüksek üretim maliyetlerine ve hatta ürün arızasına yol açabilir. Bu nedenle, doğru süreci nasıl seçeceğinizi anlamak, süreçlerin kendilerini anlamak kadar önemlidir.
Döküm ısıl işlem süreçlerinin seçiminde en kritik faktörlerden biri alaşım türüdür. Alüminyum alaşımları, özellikle magnezyum ve silikon içerenler, çözelti işlemi ve yaşlandırma gibi güçlendirme işlemleri için daha uygundur. Buna karşılık, çinko alaşımları düşük erime noktaları ve boyutsal kararsızlıkları nedeniyle nadiren yüksek sıcaklıkta ısıl işleme tabi tutulur. Magnezyum alaşımları ısıl işleme tabi tutulabilir, ancak oksidasyona duyarlılıkları ve dar işlem aralığı nedeniyle daha sıkı kontrol gerektirirler. Bu nedenle, malzemenin kimyasal bileşimi, hangi ısıl işlem yöntemlerinin uygulanabilir olduğunu doğrudan belirler.
Bir diğer önemli husus da döküm içindeki gözeneklilik seviyesidir. Kalıp döküm parçaları genellikle yüksek sıcaklık işlemlerinde genleşebilen iç gaz cepleri içerir. Gözeneklilik seviyesi yüksekse, T6 gibi agresif kalıp döküm ısıl işlem süreçleri yüzeyde kabarcıklanmaya veya iç hasara yol açabilir. Bu gibi durumlarda, tavlama veya gerilim giderme gibi daha koruyucu işlemler önerilir. Vakumlu kalıp döküm veya diğer gelişmiş teknikler kullanılarak üretilen yüksek kaliteli dökümler için, daha karmaşık ısıl işlem yöntemleri daha düşük riskle uygulanabilir.
Performans gereksinimleri de işlem seçiminde belirleyici bir rol oynar. Yapısal veya yük taşıyıcı parçalar gibi yüksek mekanik dayanım gerektiren bileşenler, çözelti işlemi ve ardından yaşlandırma gibi çok aşamalı döküm ısıl işlem süreçlerinden fayda sağlayabilir. Öte yandan, hassas işlenmiş parçalar gibi dayanımdan ziyade boyutsal doğruluğa öncelik veren bileşenler, gerilim giderme işlemlerine daha uygundur. Bileşenin son kullanım koşullarını anlamak, ısıl işlem sürecini fonksiyonel gereksinimlerle uyumlu hale getirmek için çok önemlidir.
Maliyet, göz ardı edilemeyecek bir diğer önemli faktördür. Daha gelişmiş döküm ısıl işlem süreçleri genellikle daha yüksek enerji tüketimi, daha uzun çevrim süreleri ve daha sıkı kalite kontrolü gerektirir; bunların tümü genel üretim maliyetlerini artırır. T6 veya sıcak izostatik presleme gibi işlemler performansı önemli ölçüde artırabilse de, standart parçalar için ekonomik olarak haklı gösterilemeyebilir. Çoğu durumda, daha düşük maliyetle kabul edilebilir performans sağlayan daha basit bir işlem daha pratik bir seçimdir.
Bu faktörlere ek olarak, üreticilerin üretim hacmini ve proses istikrarını da göz önünde bulundurmaları gerekir. Yüksek hacimli üretim, homojen kaliteyi sağlamak için tutarlı ve tekrarlanabilir döküm ısıl işlem süreçleri gerektirir. Karmaşık çok aşamalı işlemler, uygun şekilde kontrol edilmediği takdirde değişkenliğe yol açabilirken, daha basit süreçler genellikle daha istikrarlı ve standartlaştırılması daha kolaydır. Bu nedenle, proses seçimi teknik performans ile üretim pratikliği arasında bir denge kurmalıdır.
Sonuç olarak, döküm ısıl işlem süreçlerinin seçimi, ödünleşmeleri içeren bir karardır. Evrensel olarak en uygun çözüm yoktur, sadece belirli koşullara bağlı olarak en uygun olanı vardır. İyi bilgilendirilmiş bir seçim, riskleri ve maliyetleri en aza indirirken ürün performansını önemli ölçüde artırabilir; bu da onu genel üretim stratejisinde kritik bir adım haline getirir.
Farklı Isıl İşlem Türleriyle İlişkili Başlıca Riskler
Farklı döküm ısıl işlem süreçleri, değişen risk seviyeleri içerir ve bu riskleri anlamak, maliyetli üretim hatalarından kaçınmak için çok önemlidir. Isıl işlem genellikle performansı artırmak için uygulanırken, döküm parçalarındaki mevcut kusurları da artırabilir. Çoğu durumda, arıza işlemin kendisinden değil, seçilen işlem ile dökümün doğal özellikleri arasındaki uyumsuzluktan kaynaklanır.
Döküm ısıl işlem süreçlerindeki en kritik risklerden biri gözenek genişlemesidir. Dökümün doğası gereği, parçanın iç yapısında sıklıkla hapsolmuş gazlar bulunur. Özellikle çözelti ısıl işlemi sırasında yüksek sıcaklıklara maruz kaldığında, bu gazlar önemli ölçüde genişler. Bu genişleme, yüzeyde kabarcıklanmaya, iç boşluk oluşumuna ve hatta yapısal arızaya yol açabilir. T6 ısıl işlemi gibi süreçler bu soruna özellikle duyarlıdır ve bu nedenle yüksek gözeneklilik seviyelerine sahip parçalar için uygun değildir.

Bir diğer önemli risk ise termal gerilmeden kaynaklanan deformasyondur. Isıtma sırasında ve özellikle su verme işleminde hızlı soğutma esnasında, parçanın farklı bölümleri arasında sıcaklık gradyanları oluşur. Bu gradyanlar, bükülmeye veya boyut sapmasına neden olabilecek iç gerilimler yaratır. İnce cidarlı parçalar ve karmaşık geometrilere sahip bileşenler özellikle hassastır. Özellikle sıkı toleranslar gerektiren uygulamalarda, küçük bir deformasyon bile parçayı kullanılamaz hale getirebilir.
Döküm ısıl işlem süreçlerinde çatlama da önemli bir sorundur. Hızlı soğutma, gözenekler veya keskin köşeler etrafındaki önceden var olan gerilim yoğunlaşmalarıyla birleştiğinde, çatlak oluşumuna ve yayılmasına yol açabilir. Bu durum en sık agresif su verme koşullarında gözlemlenir. Çatlaklar oluştuğunda, parça genellikle onarılamaz, bu da tamamen reddedilmesine ve üretim maliyetinin artmasına neden olur.
Yüzey oksidasyonu ve renk değişimi, özellikle yüksek sıcaklık işlemlerinde başka bir risk kategorisini temsil eder. Yüksek sıcaklıklarda oksijene maruz kalma, yalnızca görünümü etkilemekle kalmayıp yüzey özelliklerini de etkileyebilecek oksit tabakalarının oluşmasına neden olabilir. Bu durum bazı uygulamalarda kabul edilebilir olsa da, yüksek yüzey kalitesi veya sonraki kaplama ve son işlem süreçleri gerektiren bileşenler için kritik bir sorun haline gelir.
Döküm ısıl işlem süreçleriyle ilişkili bir diğer gizli risk de tutarsız mekanik özelliklerdir. Soğutma hızı, malzeme kalınlığı ve iç yapıdaki farklılıklar nedeniyle, aynı parçanın farklı bölgeleri ısıl işleme farklı tepkiler verebilir. Bu durum, genel performansı ve güvenilirliği tehlikeye atan düzensiz sertlik veya mukavemet dağılımına yol açabilir.
Ayrıca, bazı döküm ısıl işlem süreçlerinin diğerlerine göre doğası gereği daha yüksek riskler taşıdığını da kabul etmek önemlidir. Örneğin, T6 gibi çok aşamalı işlemler önemli mukavemet iyileştirmeleri sunar, ancak dikkatli bir şekilde kontrol edilmediği takdirde en yüksek kusur olasılığını da beraberinde getirir. Buna karşılık, tavlama veya gerilim giderme gibi daha basit işlemler çok daha kararlıdır, ancak sınırlı performans artışı sağlar. Bu denge, işlem seçiminin hem malzeme koşulları hem de uygulama gereksinimleriyle uyumlu olmasının önemini vurgulamaktadır.
Bu riskleri etkili bir şekilde yönetmek için üreticilerin, sıkı proses kontrolü, uygun malzeme seçimi ve yüksek kaliteli döküm uygulamalarını içeren kapsamlı bir yaklaşım benimsemeleri gerekir. Vakumlu kalıp dökümü gibi gelişmiş teknikler, gözenekliliği önemli ölçüde azaltarak sonraki ısıl işlemin başarı oranını artırabilir. Ayrıca, kusur oluşumunu en aza indirmek için sıcaklık, süre ve soğutma koşullarının dikkatli bir şekilde izlenmesi şarttır.
Sonuç olarak, döküm ısıl işlem süreçleriyle ilişkili riskler tamamen ortadan kaldırılamaz, ancak etkili bir şekilde kontrol edilebilirler. Bu risklerin net bir şekilde anlaşılması, mühendislerin ve karar vericilerin performans iyileştirmelerini potansiyel dezavantajlarla dengeleyerek en uygun süreci seçmelerine olanak tanır.
Farklı Isıl İşlem Süreçlerinin Maliyet Etkileri
Döküm ısıl işlem süreçlerinin maliyeti, genel üretim verimliliğini ve karlılığını belirlemede kritik bir faktördür. Isıl işlem, ürün performansını önemli ölçüde iyileştirebilse de, dikkatlice değerlendirilmesi gereken ek masraflar da getirir. Bu maliyetler yalnızca enerji tüketimiyle sınırlı değildir; ekipman yatırımı, işlem süresi, hata oranları ve kalite kontrol gereksinimlerini de içerir.
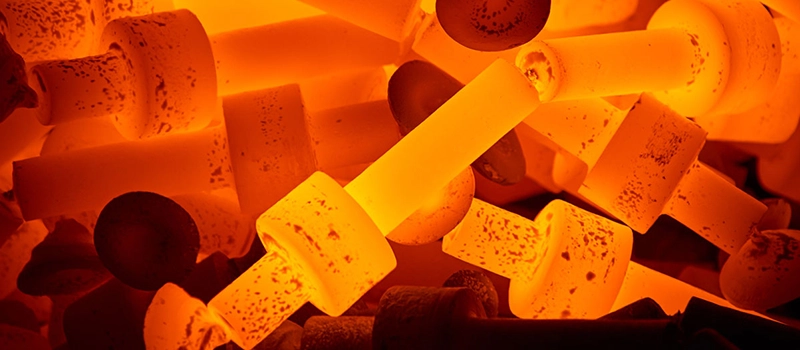
Döküm ısıl işlem süreçlerinde maliyeti artıran en önemli faktörlerden biri enerji tüketimidir. Çözelti ısıl işlemi ve T6 gibi yüksek sıcaklık işlemleri, uzun süreler boyunca fırın koşullarını istikrarlı tutmak için önemli miktarda enerji girdisi gerektirir. Çok aşamalı işlemler, tekrarlanan ısıtma ve soğutma döngüleri nedeniyle enerji kullanımını daha da artırır. Buna karşılık, gerilim giderme veya tavlama gibi düşük sıcaklık işlemleri önemli ölçüde daha az enerji tüketir ve bu da onları standart uygulamalar için daha uygun maliyetli hale getirir.
Bir diğer önemli maliyet faktörü ise ekipman ve altyapıdır. Gelişmiş döküm ısıl işlem süreçleri, oksidasyonu önlemek ve tutarlı sonuçlar sağlamak için genellikle kontrollü atmosfer veya vakum sistemleri gibi özel fırınlar gerektirir. Bu sistemler yüksek başlangıç yatırımı ve devam eden bakım maliyetleri içerir. Ayrıca, sıcak izostatik presleme gibi işlemler, son derece özel ekipman gerektirir ve bu nedenle yalnızca performansın maliyeti haklı çıkardığı yüksek değerli parçalar için uygundur.
İşlem süresi de maliyeti doğrudan etkiler. Karmaşık döküm ısıl işlem süreçleri genellikle ısıtma, bekletme, soğutma ve bazen birden fazla aşamayı içeren daha uzun işlem süreleri gerektirir. Daha uzun işlem süresi üretim verimliliğini düşürür ve işçilik ve işletme maliyetlerini artırır. Yüksek hacimli üretimde, işlem süresindeki küçük artışlar bile genel verimliliği önemli ölçüde etkileyebilir.
Hurda oranı, gizli ancak çok önemli bir maliyet bileşenidir. Yanlış seçilmiş veya kötü kontrol edilmiş döküm ısıl işlem süreçleri, kabarcıklanma, deformasyon veya çatlama gibi kusurlara yol açabilir. Bu kusurlar genellikle parça reddine neden olarak malzeme israfını ve yeniden işleme maliyetlerini artırır. T6 ısıl işlemi gibi yüksek riskli süreçler üstün mekanik özellikler sağlayabilir, ancak döküm kalitesi yeterli değilse daha yüksek ret oranlarına da yol açabilir.
Döküm ısıl işlem süreçlerinde maliyet etkinliği yalnızca en düşük işlem maliyetiyle değil, performans iyileştirmesi ve risk arasındaki dengeyle belirlenir. Bazı durumlarda, T6 gibi yüksek maliyetli bir işlem uygulamak, dayanıklılığı artırarak ve kullanım sırasında arıza oranlarını azaltarak genel sistem maliyetini düşürebilir. Diğer durumlarda ise, daha basit ve daha istikrarlı bir işlem, önemli ölçüde daha düşük bir maliyetle yeterli performans sağlayabilir.
Üretim ölçeği de maliyet hususlarını etkiler. Büyük ölçekli üretimde, değişkenliği en aza indirmek ve tutarlı kaliteyi korumak için istikrarlı ve tekrarlanabilir döküm ısıl işlem süreçleri tercih edilir. Bu tür senaryolarda, daha düşük operasyonel karmaşıklık ve azaltılmış risk nedeniyle genellikle daha basit süreçler tercih edilir. Buna karşılık, küçük partili veya yüksek performanslı uygulamalar daha gelişmiş ve pahalı süreçleri haklı çıkarabilir.
Sonuç olarak, döküm ısıl işlem süreçlerinin maliyeti, tüm üretim zinciri bağlamında değerlendirilmelidir. Bu, yalnızca doğrudan işlem maliyetlerini değil, aynı zamanda ürün kalitesi, güvenilirliği ve yaşam döngüsü performansı üzerindeki etkiyi de içerir. İyi optimize edilmiş bir ısıl işlem stratejisi, kusurları en aza indirerek, tutarlılığı artırarak ve ürün değerini yükselterek toplam maliyeti azaltabilir.
Farklı Isıl İşlem Türlerinin Endüstriyel Uygulamaları
Çeşitli endüstrilerde farklı döküm ısıl işlem süreçleri uygulanmaktadır, ancak bunların seçimi her zaman belirli performans gereksinimleriyle yakından ilişkilidir. Üreticiler, tek bir süreci evrensel olarak uygulamak yerine, mukavemet, stabilite, maliyet ve hata toleransına bağlı olarak farklı ısıl işlem türlerini seçerler. Bu süreçlerin gerçek uygulamalarda nasıl kullanıldığını anlamak, doğru seçimin neden bu kadar kritik olduğunu açıklığa kavuşturmaya yardımcı olur.
Yüksek Mukavemetli Yapısal Bileşenler
Mekanik dayanımın birincil gereksinim olduğu uygulamalarda, T6 gibi gelişmiş döküm ısıl işlem süreçleri sıklıkla kullanılır. Bu bileşenler genellikle çalışma sırasında yüksek yüklere veya gerilime maruz kalır; bu da dayanım ve yorulma direncini önemli kılar.
Örneğin, yapısal gövdeler, braketler ve yük taşıyıcı parçalar, uzun vadeli güvenilirliği sağlamak için gelişmiş mekanik özellikler gerektirir. Bu gibi durumlarda, çözelti ısıl işlemi, ardından su verme ve yapay yaşlandırma, çökelme sertleşmesi yoluyla mukavemeti önemli ölçüde artırabilir. Bununla birlikte, bu faydalar artan riskle birlikte gelir. Dökümde iç gözeneklilik varsa, yüksek sıcaklık işlemleri kabarcıklanmaya veya iç hasara yol açabilir.
Sonuç olarak, yüksek mukavemet gerektiren uygulamalar genellikle yalnızca gelişmiş döküm ısıl işlem süreçlerini değil, aynı zamanda daha yüksek döküm kalitesi standartlarını da gerektirir. İç kusurları azaltmak ve başarılı ısıl işlem sonuçları sağlamak için genellikle vakumlu döküm gibi teknikler birlikte kullanılır.
Hassas İşlenmiş Bileşenler
Sıkı boyut toleransları gerektiren parçalar için, genellikle mukavemetten ziyade stabilite daha önemlidir. Bu durumlarda, gerilim giderme ısıl işlemi, döküm kalıplama ısıl işlem süreçlerinden en uygun olanlarından biridir.
CNC işleme tabi tutulan hassas parçalar, özellikle iç gerilimlere karşı duyarlıdır. Uygun gerilim giderme işlemi yapılmadığı takdirde, bu gerilimler işleme sırasında serbest kalabilir ve deformasyona ve boyutsal hatalara yol açabilir. Üreticiler, işleme öncesinde düşük sıcaklıkta ısıl işlem uygulayarak malzemeyi stabilize edebilir ve deformasyon riskini önemli ölçüde azaltabilirler.
Çok aşamalı işlemlere kıyasla, gerilim giderme daha basit, daha kararlı ve daha uygun maliyetlidir. Önemli bir termal şok oluşturmadığı için karmaşık geometriler ve ince cidarlı bileşenler için idealdir. Bu da onu hassas imalatta en yaygın kullanılan döküm ısıl işlem süreçlerinden biri haline getirir.
Genel Endüstriyel Bileşenler
Birçok standart endüstriyel uygulamada amaç, performans ve maliyet arasında bir denge sağlamaktır. Bu tür bileşenler için, tavlama gibi daha basit döküm ısıl işlem süreçleri genellikle yeterlidir.
Tavlama işlemi, üretim maliyetini önemli ölçüde artırmadan iç gerilimi azaltmaya ve sünekliği iyileştirmeye yardımcı olur. Genellikle yüksek mukavemet gerektirmeyen ancak yine de güvenilir performans ve iyi işlenebilirlik gerektiren parçalar için kullanılır. Örnekler arasında kapaklar, muhafazalar ve yük taşımayan yapısal bileşenler yer alır.
Düşük risk ve istikrarlı performansı nedeniyle, tavlama işlemi genellikle yüksek hacimli üretimde tercih edilir. Üreticilerin maliyetleri kontrol altında tutarken tutarlı kaliteyi korumalarına olanak tanır, bu da onu birçok uygulamada pratik bir seçenek haline getirir.
Yüksek Bütünlüklü ve Kritik Bileşenler
İç kusurların tolere edilemeyeceği kritik uygulamalarda, gelişmiş döküm ısıl işlem süreçleri gereklidir. Bunlar arasında vakumlu ısıl işlem ve sıcak izostatik presleme yer alır.
Sıcak izostatik presleme, yüksek sıcaklık ve basıncı aynı anda uygulayarak iç gözenekliliği gidermede özellikle etkilidir. Bu işlem, malzeme yoğunluğunu ve mekanik performansını önemli ölçüde artırır. Genellikle katı güvenlik veya güvenilirlik standartlarını karşılaması gereken bileşenlerde kullanılır.
Bu gelişmiş döküm ısıl işlem süreçleri daha yüksek maliyetler gerektirse de, başarısızlığın kabul edilemez olduğu uygulamalarda haklı gerekçelere sahiptir. Geliştirilmiş yapısal bütünlük ve tutarlılık, onları üst düzey üretim senaryoları için vazgeçilmez kılmaktadır.
Sonuç
Döküm ısıl işlem süreçleri, performans, risk ve maliyet arasında denge kurmada belirleyici bir rol oynar. Farklı işlem türleri, farklı avantajlar ve sınırlamalar sunar. Güvenilir sonuçlar ve optimum üretim verimliliği elde etmek için malzeme, kalite ve uygulama gereksinimlerine göre doğru yaklaşımı seçmek çok önemlidir.